40吨橡胶四柱油压硫化成型机 密封件热压成型设备技术解析
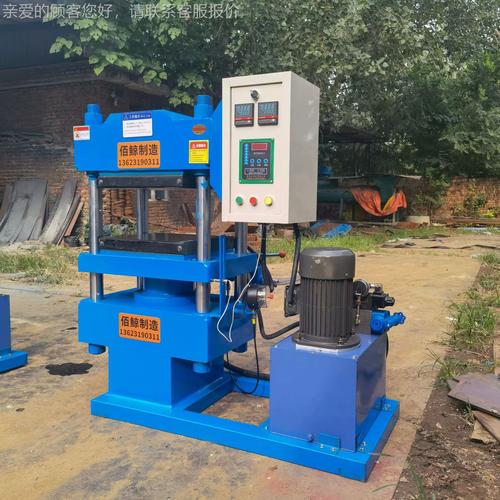
在橡胶密封件制造领域,硫化成型是决定产品性能与精度的核心工序。40吨橡胶四柱油压硫化成型机(俗称“硫化机架”或“热压成型机”)作为中小型密封件批量生产的主力设备,其结构设计、温控精度与压力稳定性直接影响O型圈、油封、垫片等产品的密实度与尺寸一致性。本文围绕该设备的机械架构、硫化工艺适配性及选型要点展开分析。
一、设备基本架构与工作原理
40吨四柱油压硫化成型机采用四柱三板式垂直结构:上横梁、活动横梁与下工作台通过四根立柱导向,主油缸驱动活动横梁下行加压。额定压力40吨(约400kN),工作台面常见规格为400×400mm至600×600mm,适配中小型模具的多腔排布。热板通过电加热管或导热油循环加热,上下热板独立控温,硫化温度范围通常为150–200℃,温控精度±2℃以内。合模后,橡胶胶料在高温与压力共同作用下完成交联反应,形成最终密封件几何形状与物理性能。
二、密封件硫化成型的工艺适配性
密封件产品普遍具有薄壁、多腔、尺寸精密的特点,对硫化设备提出三项关键要求:其一,压力均匀性。四柱导向结构配合液压系统蓄能保压,可在长周期硫化中维持合模力稳定,避免因压力波动导致产品飞边增厚或缺料。其二,温度一致性。热板平面温差需控制在±3℃以内,否则多腔模具内不同位置的产品硫化程度差异将直接反映在压缩永久变形与硬度指标上。其三,排气与开模控制。分段排气功能可在硫化初期排出胶料挥发物,减少气泡缺陷;慢速开模则防止薄壁密封件脱模撕裂。40吨机型在这些方面的匹配度较高,适合批量生产中低尺寸的橡胶密封制品。
三、液压系统与机架刚性设计
油压系统是硫化机的动力核心。该吨位设备多采用柱塞泵或叶片泵配合溢流阀、保压阀组成压力回路,系统工作压力一般为16–21MPa。保压阶段依靠液控单向阀与蓄能器协同,实现硫化周期内压力衰减不超过5%。机架方面,四立柱采用调质镀铬处理,配合自润滑导套降低磨损;上下横梁为铸钢或钢板焊接结构,经时效处理消除内应力,保证40吨满载下机架变形量在可控范围内。对于密封件生产而言,机架刚性与立柱垂直度直接决定模具闭合平行度,是控制产品壁厚公差的基础条件。
四、选型与使用要点
选用40吨硫化成型机时,需重点核对三项参数:热板尺寸与模具外形匹配度、热板升温速率与温控分区数量、液压系统保压性能。使用过程中应定期校验热板平面温差、检查立柱润滑状态及液压油清洁度;硫化不同胶种(如NBR、FKM、EPDM)时,需重新标定温度曲线与排气程序。安全防护方面应确保光幕或双手启动装置有效,避免合模区域操作风险。40吨橡胶四柱油压硫化成型机以其压力适中、控温可靠、维护便利的特点,在密封件中小批量柔性生产中仍具有较高的工程实用价值。
如若转载,请注明出处:http://www.selgodv.com/product/32.html
更新时间:2026-11-01 22:53:39